
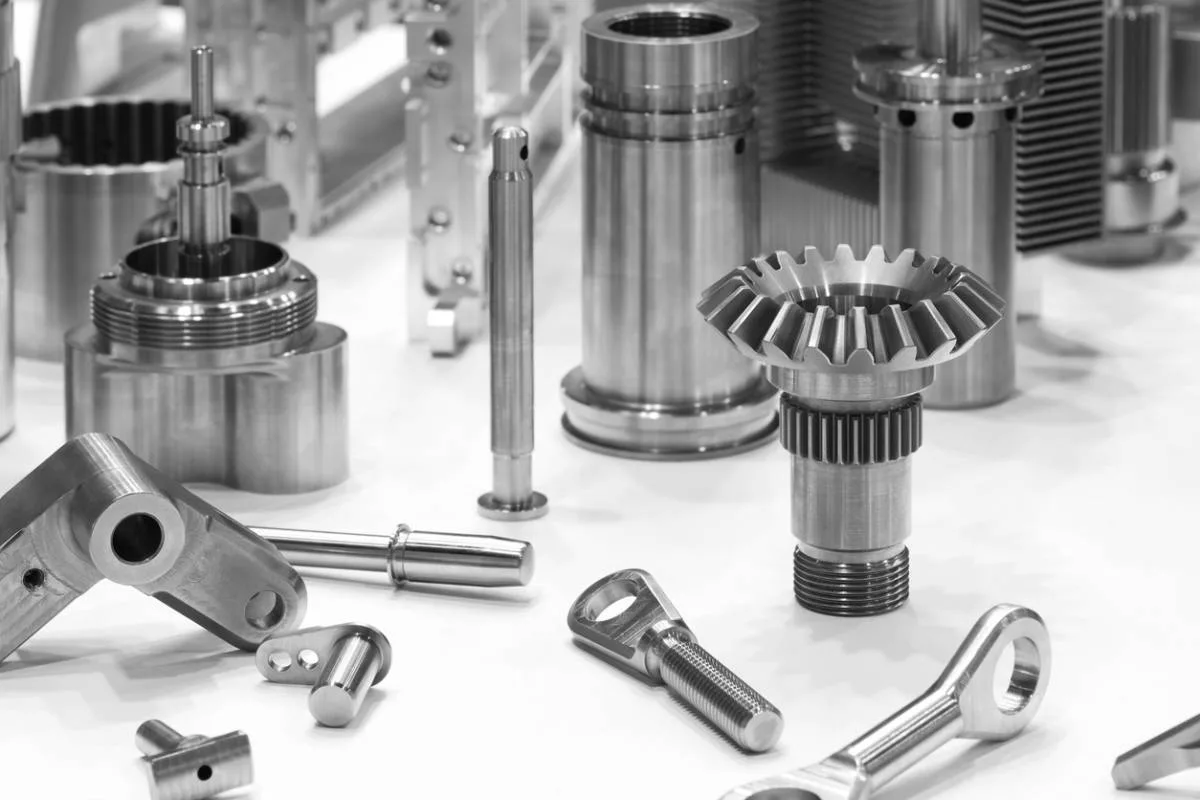
Vous cherchez des pièces mécaniques capables de conserver leur précision au dixième de millimètre près, production après production ? Le décolletage répond exactement à cette exigence. Cette technique d’usinage CNC, héritée de la tradition horlogère, façonne des axes métalliques destinés à des secteurs aussi variés que l’automobile, le médical ou l’aéronautique. Voyons comment elle garantit cette qualité constante, du choix de la matière jusqu’au contrôle final des pièces.
Comment choisir ses axes métalliques pour une production de précision ?
Choisir un axe métallique adapté à votre projet demande d’examiner plusieurs critères qui déterminent la fiabilité de la pièce finale. La tolérance dimensionnelle arrive en premier plan : un axe destiné à un mécanisme de haute précision ne tolère aucun écart, même minime, sous peine de compromettre l’assemblage complet. La matière constitue le deuxième critère décisif, puisqu’elle conditionne la résistance mécanique, la tenue à la corrosion et le comportement de la pièce sous contrainte thermique.
L’état de surface mérite également toute votre attention. Une surface trop rugueuse favorise l’usure prématurée des composants en contact, tandis qu’une finition maîtrisée limite les frottements et prolonge la durée de vie des mécanismes. Les fabricants spécialisés en décolletage proposent des axes usinés selon des cahiers des charges précis, en jouant sur la vitesse de coupe, l’outil utilisé et la lubrification pendant l’opération.
Pour vous faire une idée concrète des variations possibles selon les usages, vous pouvez comparer différents axes métalliques et observer comment diamètre, longueur et traitement de surface évoluent selon le secteur d’application visé. Cette comparaison aide souvent à mieux cerner le niveau de précision réellement nécessaire à votre projet, sans surdimensionner ni sous-évaluer vos besoins techniques.
Les matériaux et techniques d’usinage au cœur du décolletage
Le décolletage travaille principalement quatre familles de matériaux, chacune répondant à des contraintes d’usage bien distinctes. L’acier reste la référence pour les pièces soumises à de fortes sollicitations mécaniques, grâce à sa robustesse et à sa capacité à recevoir des traitements thermiques complémentaires. Le laiton, plus tendre, facilite l’usinage et convient parfaitement aux composants nécessitant une bonne conductivité électrique. L’aluminium séduit par sa légèreté, un atout recherché dans l’automobile et l’aéronautique, tandis que l’inox s’impose dès qu’il faut résister à la corrosion ou répondre à des normes sanitaires strictes.
Sur le plan des techniques, le tournage de précision reste la méthode centrale du décolletage. La pièce, maintenue en rotation, est façonnée par des outils qui retirent la matière avec une exactitude remarquable. Les machines à barres automatiques permettent d’enchaîner la production sans interruption, en alimentant continuellement le poste d’usinage à partir d’une barre de matière brute. Les tours multi-broches, quant à eux, démultiplient les cadences en réalisant simultanément plusieurs opérations sur différentes broches, un atout précieux lorsque les volumes de fabrication augmentent.
Ces machines CNC pilotées par programmation numérique offrent une répétabilité que l’usinage manuel ne peut égaler. Chaque paramètre, de la vitesse de rotation à la profondeur de passe, reste identique d’une pièce à l’autre, ce qui garantit une production homogène même sur de longues séries.
Pourquoi le contrôle qualité est indispensable en usinage CNC ?
Produire une pièce conforme ne suffit pas : encore faut-il le prouver par des mesures objectives. La métrologie dimensionnelle intervient à ce stade, en vérifiant que chaque cote respecte les tolérances fixées au plan. Les instruments utilisés, du pied à coulisse numérique au projecteur de profil, permettent de détecter le moindre écart avant que la pièce ne quitte l’atelier.
La rugosimétrie complète ce dispositif en mesurant l’état de surface obtenu après usinage. Cette donnée s’avère déterminante pour les composants destinés à frotter contre d’autres pièces mobiles, où une aspérité mal maîtrisée peut générer des grippages ou une usure accélérée. Plusieurs opérations rythment généralement ce processus de vérification :
- le contrôle dimensionnel systématique sur un échantillon représentatif de la série ;
- la vérification de l’état de surface selon les exigences du cahier des charges ;
- le contrôle des tolérances géométriques, comme la circularité ou le parallélisme des axes ;
- la traçabilité documentée de chaque lot livré aux bureaux d’études.
Cette rigueur profite directement aux industriels et bureaux d’études qui intègrent ces composants dans des assemblages complexes. Une pièce mal contrôlée en amont peut engendrer des coûts de non-conformité bien supérieurs à ceux d’un contrôle renforcé en sortie de fabrication.
Choisir un axe métallique performant repose donc sur trois piliers indissociables : une matière adaptée à l’usage, des techniques d’usinage maîtrisées et un contrôle qualité rigoureux à chaque étape. Le décolletage réunit ces exigences dans un même savoir-faire, capable de produire des séries entières de pièces strictement identiques. En gardant ces critères en tête, vous disposez des repères nécessaires pour dialoguer efficacement avec votre fournisseur et sécuriser la conformité de vos futurs composants.


